تنوع بالا و کیفیت قابل قبول تولیدات داخلی باعث شده است که نیاز بسیاری از مصارف ساختمانی و صنعتی با سیم جوش ایرانی تامین شود و خریداران برای کاربردهای مختلف، گزینه های متعددی در اختیار داشته باشند.
سیم جوش های ایرانی از نظر ترکیب فلزی، خواص مکانیکی و کاربرد با یکدیگر تفاوت دارند. کیفیت هر محصول نیز بر اساس مشخصات فنی و استانداردهای مربوط، از جمله استانداردهای AWS و ISO، ارزیابی می شود. هنگام خرید سیم جوش، توجه به گرید، قطر و کاربرد سیم جوش کمک می کند محصولی متناسب با روش جوشکاری و نیاز پروژه انتخاب شود. در ادامه، انواع سیم جوش ایرانی، ویژگی های هر گروه و کاربردهای آن ها را بررسی می کنیم.
سیم جوش زیرپودری
سیم جوش زیرپودری در روشی به همین نام استفاده می شود. در این روش، سیم جوش به صورت پیوسته به محل اتصال می رسد و پودر مخصوص به طور جداگانه روی خط جوش ریخته می شود. قوس الکتریکی زیر لایه پودر شکل می گیرد و گرمای آن، سیم و لبه های قطعه را ذوب می کند. پودر نیز از ناحیه داغ جوش در برابر تماس با هوا محافظت می کند و بر ویژگی های جوش نهایی اثر می گذارد.
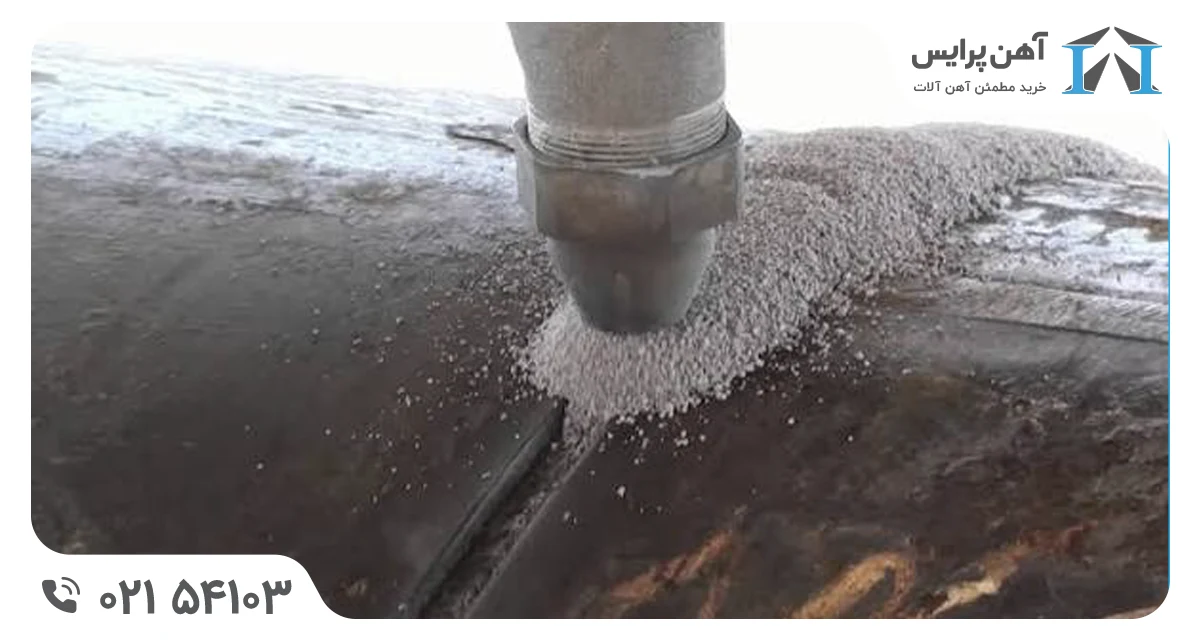
این روش در ساخت سازه ها و قطعات فولادی بزرگ، مخازن و برخی تجهیزات صنعتی کاربرد دارد، به ویژه در کارهایی که طول جوش زیاد است و امکان اجرای پیوسته آن وجود دارد. انتخاب سیم جوش و پودر باید با جنس فولاد، نوع اتصال و مشخصات مورد انتظار از جوش هماهنگ باشد.
سیم جوش های زیرپودری را می توان بر اساس ترکیب فلزی در سه گروه اصلی قرار داد:
- سیم جوش زیرپودری بدون آلیاژ: برای جوشکاری بسیاری از فولادهای معمولی استفاده می شود. انتخاب مدل مناسب به مشخصات فولاد پایه و خواص مورد نیاز جوش بستگی دارد.
- سیم جوش زیرپودری کم آلیاژ: برای اتصال فولادهایی به کار می رود که مقدار کنترل شده ای از عناصر آلیاژی دارند. این عناصر می توانند ویژگی هایی مانند استحکام یا مقاومت در برابر دما را تغییر دهند.
- سیم جوش زیرپودری آلیاژی: این گروه شامل سیم هایی برای جوشکاری فولادهای زنگ نزن و دیگر کاربردهای تخصصی است. ترکیب سیم باید با فلز پایه و پودر مصرفی تناسب داشته باشد.
برای انتخاب سیم جوش زیرپودری، شناخت نوع فولاد به تنهایی کافی نیست. باید پودر مورد استفاده و مشخصات فنی اتصال را هم در نظر گرفت تا فلز جوش پس از سرد شدن، ویژگی های مورد انتظار را داشته باشد.
سیم جوش تیگ (TIG)
جوشکاری تیگ روشی است که در آن قوس الکتریکی میان قطعه و الکترود تنگستن ایجاد می شود. تنگستن دمای بالای جوشکاری را تحمل می کند و الکترود آن در شرایط معمول این فرایند، فلز پرکننده اتصال نیست. در صورت نیاز به فلز بیشتر برای پر کردن فاصله میان قطعات، جوشکار سیم یا میله جوش جداگانه ای را به حوضچه مذاب اضافه می کند. گاز محافظ، معمولا آرگون، نیز مانع تماس فلز داغ با هوای محیط می شود.
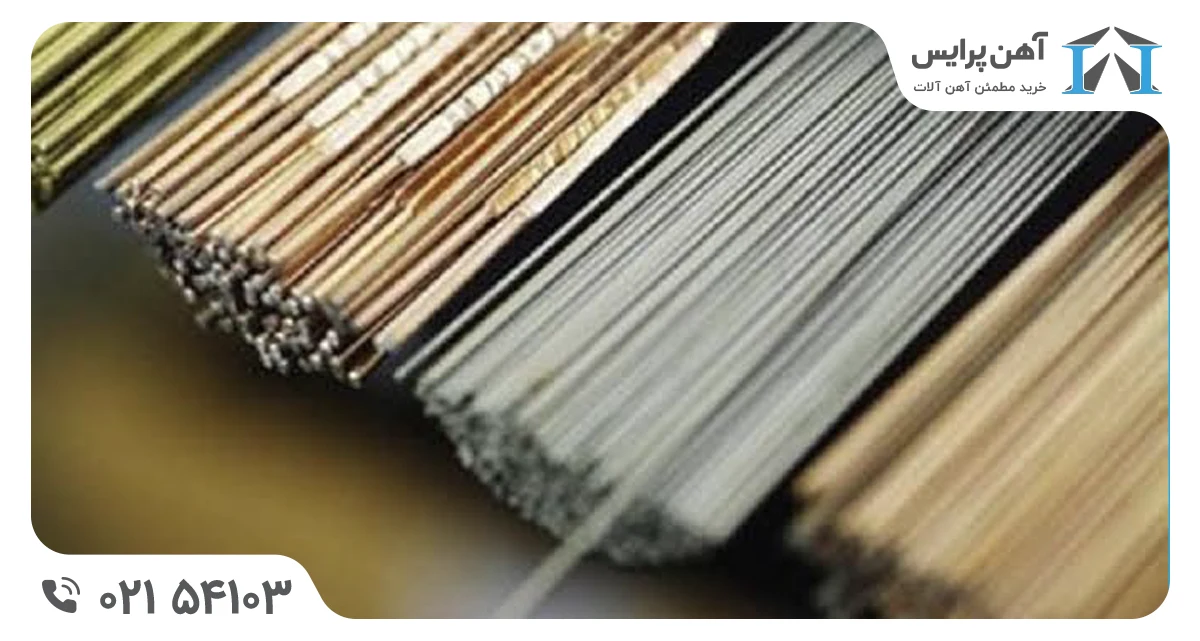
در این روش، سیم جوش یا میله پرکننده به صورت جداگانه انتخاب می شود و ترکیب آن باید با جنس قطعه و مشخصات اتصال تناسب داشته باشد. سیم های تیگ در گروه های مختلفی عرضه می شوند:
- سیم جوش تیگ بدون آلیاژ: برای جوشکاری بسیاری از فولادهای معمولی و کاربردهای عمومی مناسب است.
- سیم جوش تیگ کم آلیاژ: برای فولادهایی استفاده می شود که به دلیل ترکیب فلزی یا شرایط کار، به فلز پرکننده با ویژگی های مشخص نیاز دارند. بسته به مدل، این سیم ها می توانند برای کاربردهای نیازمند استحکام بالا یا کار در دماهای خاص مناسب باشند.
- سیم جوش تیگ آلیاژی برای فولادهای زنگ نزن: ترکیب این سیم ها با توجه به نوع فولاد زنگ نزن انتخاب می شود تا ویژگی های مورد نیاز اتصال حفظ شود.
- سیم جوش تیگ پایه نیکل و پایه مس: برای جوشکاری برخی آلیاژهای نیکل و مس، اتصال فلزات متفاوت و کاربردهای تخصصی استفاده می شوند. در بعضی از این کاربردها، مقاومت در برابر خوردگی یا کارکرد در دماهای خاص اهمیت زیادی دارد.
هنگام خرید سیم جوش تیگ، مشخص کنید چه فلزی را جوش می دهید و قطعه پس از ساخت در چه شرایطی کار خواهد کرد. برای مثال، الزامات اتصال قطعه ای که در محیط خورنده قرار می گیرد، ممکن است با قطعه ای که در دمای معمولی کار می کند متفاوت باشد. این اطلاعات در انتخاب سیم متناسب اهمیت دارند.
سیم جوش توپودری
سیم جوش توپودری از نظر ظاهری شبیه سیم فلزی معمولی است، اما داخل آن موادی به صورت پودر قرار دارد. این مواد هنگام جوشکاری به انجام فرایند و شکل گیری جوش کمک می کنند. این سیم در جوشکاری سازه ها و قطعات صنعتی کاربرد دارد و انتخاب نوع آن باید با جنس فلز، وضعیت اجرا و شرایط کاری هماهنگ باشد.
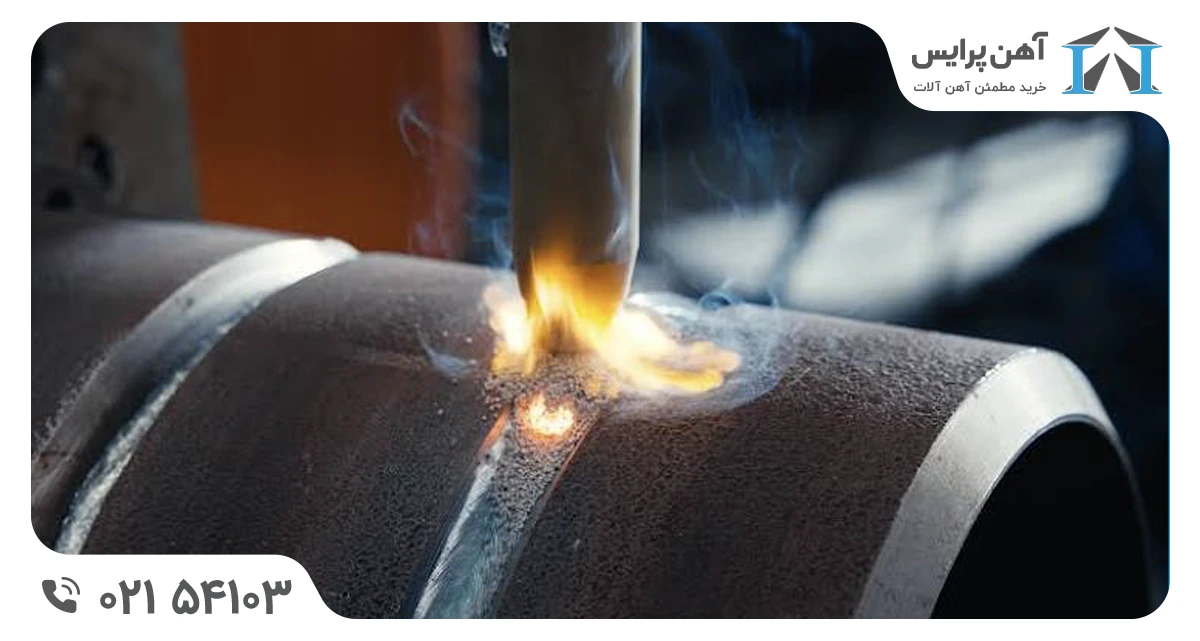
تفاوت اصلی سیم جوش توپودری با سیم جوش زیرپودری در محل قرار گرفتن پودر است. در سیم توپودری، مواد پودری درون سیم قرار دارند، اما در روش زیرپودری، سیم فلزی و پودر جوشکاری به صورت جداگانه استفاده می شوند. به همین دلیل، این دو محصول با وجود شباهت اسمی، روش استفاده یکسانی ندارند.
همه سیم های توپودری به یک شیوه کار نمی کنند. بعضی از آنها برای جوشکاری با گاز محافظ طراحی شده اند و در این حالت، گاز جداگانه از مشعل به محل اتصال می رسد. در مقابل، بعضی مدل ها خود محافظ هستند و برای محافظت از ناحیه جوش به گاز خارجی نیاز ندارند. بنابراین هنگام خرید، باید نوع سیم و شرایط استفاده از آن بررسی شود، زیرا تهیه سیمی که با دستگاه و روش جوشکاری مورد نظر هماهنگ نباشد، می تواند کار را با مشکل روبرو کند.
سیم جوش میگ/مگ (MIG/MAG)
در روش جوشکاری میگ/مگ، سیم جوش به صورت پیوسته از دستگاه عبور می کند و از طریق مشعل به محل اتصال می رسد. قوس الکتریکی میان سیم و قطعه شکل می گیرد. سیم و لبه های فلز ذوب می شوند و پس از سرد شدن، اتصال به وجود می آید. در این روش، خود سیم هم الکترود مصرفی است و هم فلز لازم برای پر کردن اتصال را تامین می کند. گاز محافظ نیز از مشعل خارج می شود تا از ناحیه جوش در برابر هوای محیط محافظت کند.
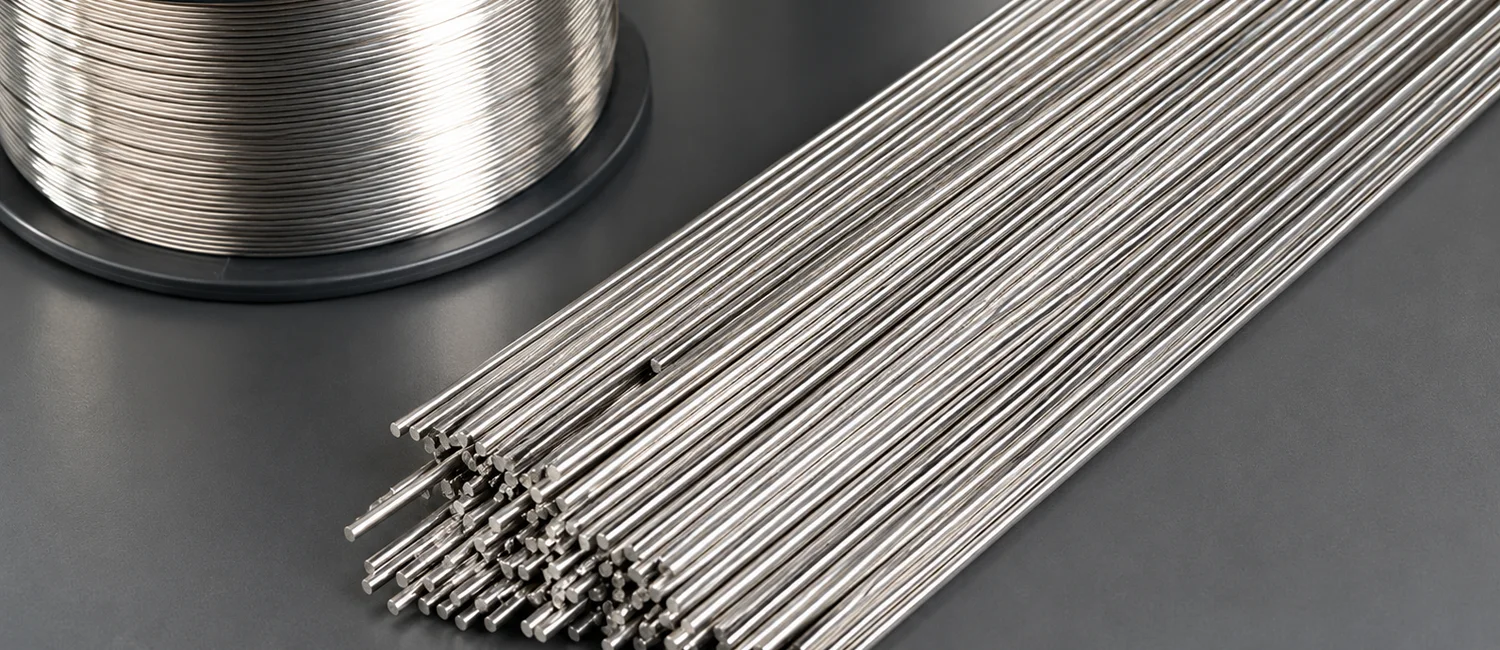
تفاوت نام های میگ و مگ به نوع گاز محافظ مربوط است. در روش میگ از گاز بی اثر مانند آرگون استفاده می شود، در حالی که در مگ گاز فعال مانند دی اکسید کربن یا ترکیبی از گازها به کار می رود. سیم جوش های این دو روش معمولا به صورت کلاف عرضه می شوند تا دستگاه بتواند آنها را به شکل پیوسته تغذیه کند.
سیم جوش میگ/مگ در گروه های زیر عرضه می شود:
- سیم جوش بدون آلیاژ: برای جوشکاری بسیاری از فولادهای معمولی و ساخت قطعات فلزی کاربرد دارد.
- سیم جوش کم آلیاژ: برای فولادهایی به کار می رود که به دلیل ترکیب فلز پایه و خواص مورد نیاز اتصال، به سیم مناسب تری نیاز دارند.
- سیم جوش آلیاژی فولاد زنگ نزن: برای اتصال فولادهای زنگ نزن استفاده می شود. ترکیب سیم باید با نوع فولاد و ویژگی های مورد انتظار از جوش سازگار باشد.
- سیم جوش آلیاژی پایه نیکل: برای برخی آلیاژهای پایه نیکل و کاربردهایی استفاده می شود که سیم های معمولی پاسخگوی نیاز فنی آنها نیستند.
قطر سیم، نوع گاز محافظ، جنس فلز پایه و مشخصات دستگاه از عوامل موثر در انتخاب سیم جوش میگ/مگ هستند. برای مثال، نمی توان صرفا بر اساس یکسان بودن روش جوشکاری، یک سیم را برای فولاد معمولی و فولاد زنگ نزن جایگزین یکدیگر کرد.
نتیجه گیری
برای انتخاب سیم جوش، مشخصات فلز پایه و خواص مورد انتظار از اتصال را مبنا قرار دهید. سپس گرید و قطر سیم را با روش جوشکاری، وضعیت اجرا و تجهیزات موجود تطبیق دهید. در فرایندهایی که به گاز محافظ یا پودر نیاز دارند، نوع و سازگاری این مواد نیز اهمیت دارد. در نهایت، کد محصول و استاندارد درج شده در مشخصات فنی را بررسی کنید، زیرا سیم جوش هایی با ظاهر مشابه ممکن است از نظر ترکیب شیمیایی و کاربرد تفاوت داشته باشند.